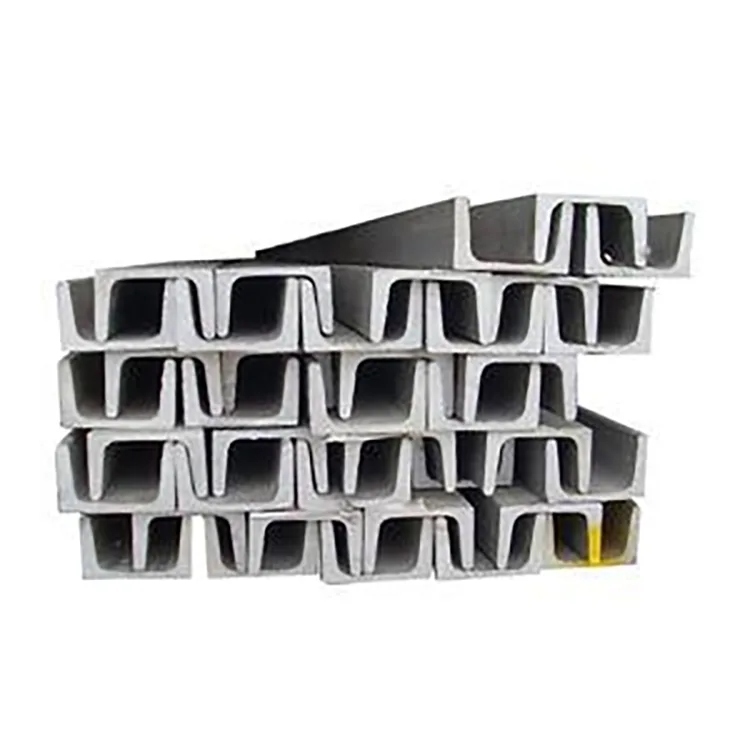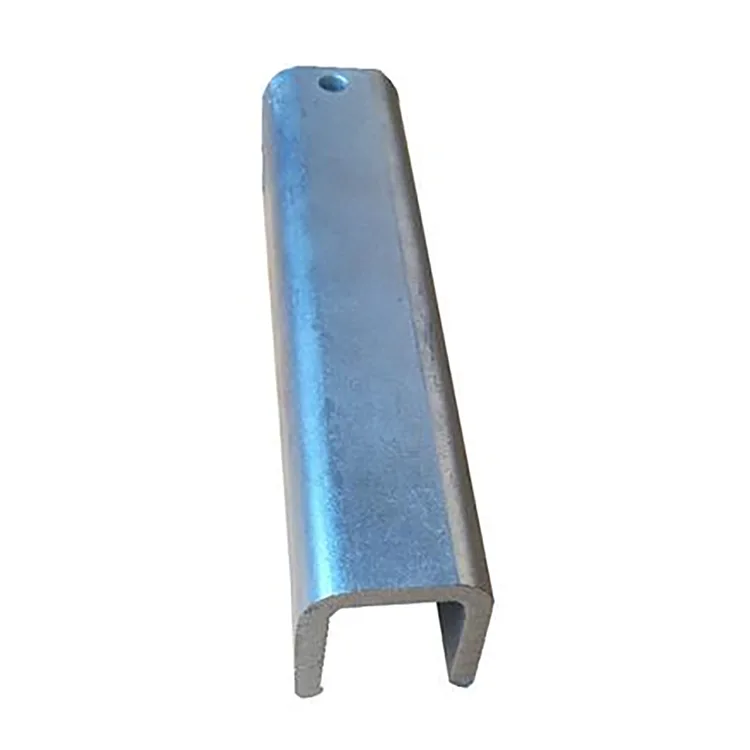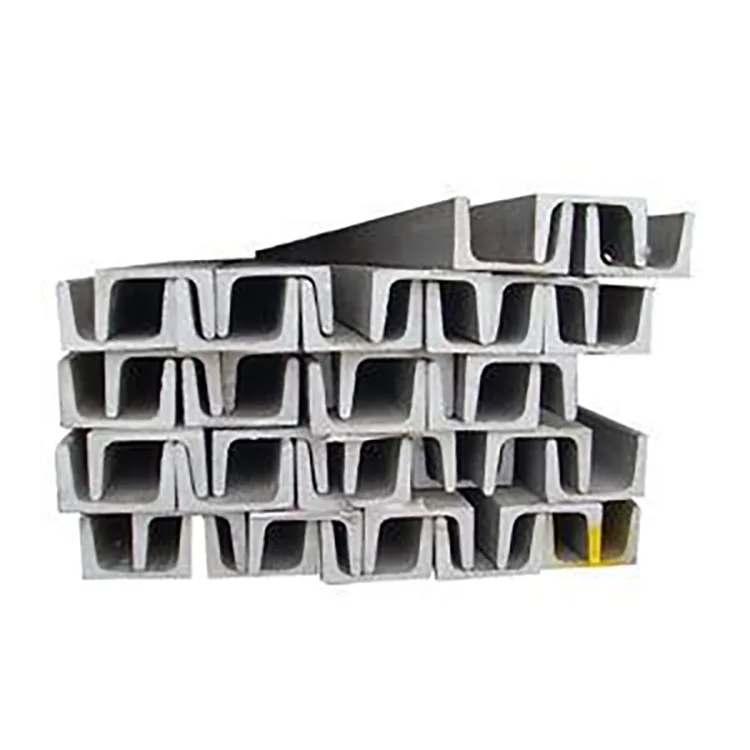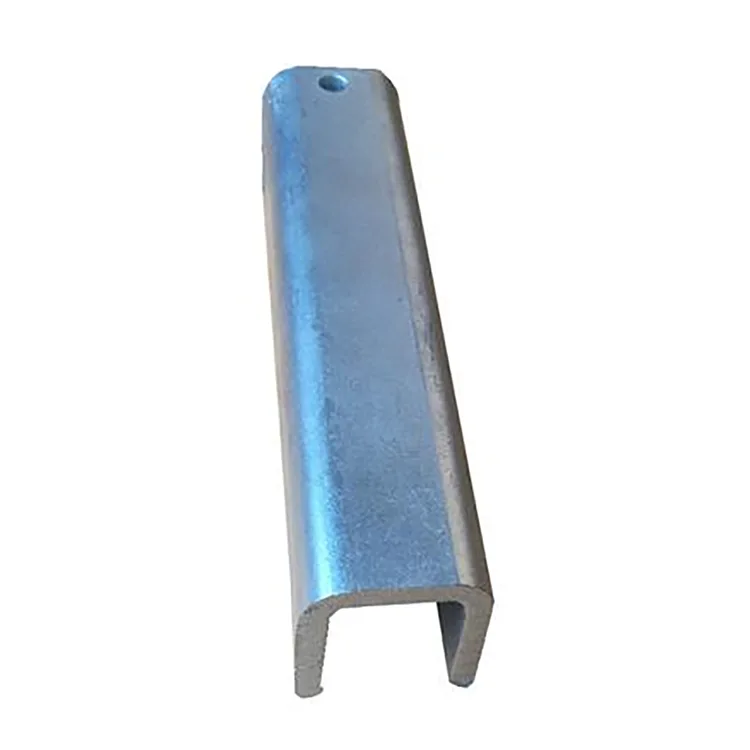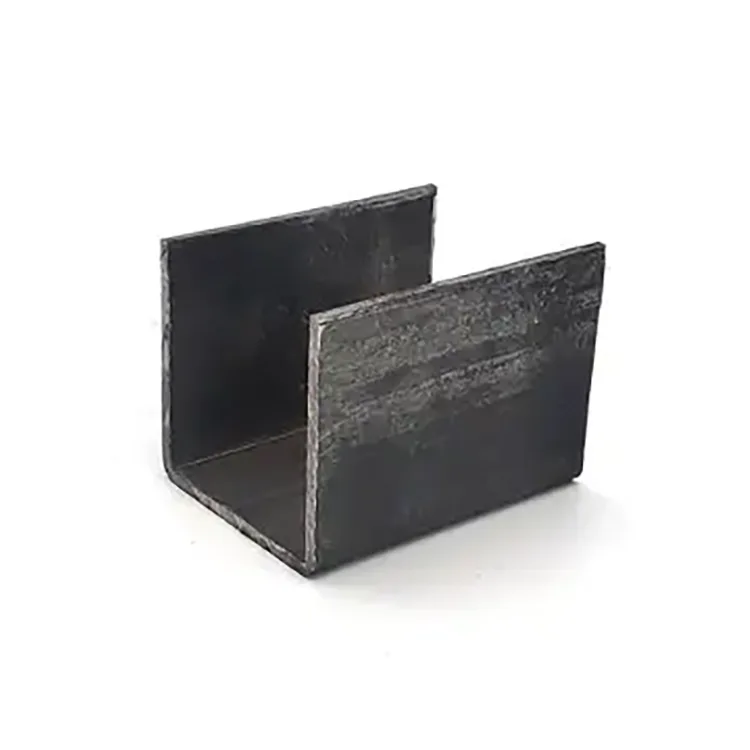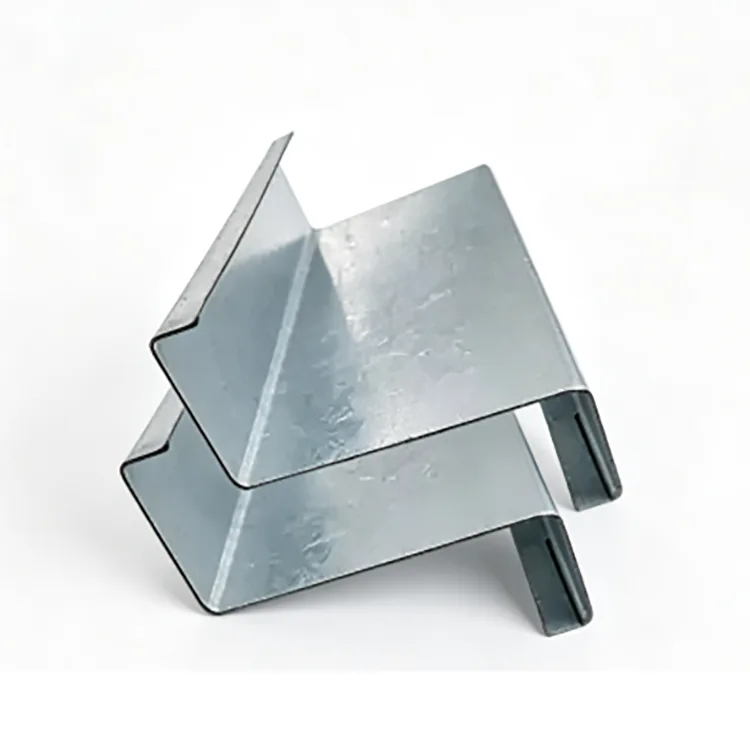
Pinipili ang isang galvanized U-Channel kapag ang isang proyekto ay nangangailangan ng isang bukas na seksyon ng bakal para sa pag-aayos, pagpoposisyon o pagsuporta sa mga bahagi sa labas sa halip na isang saradong tubo o isang kumbensyonal na C/Z purlin.
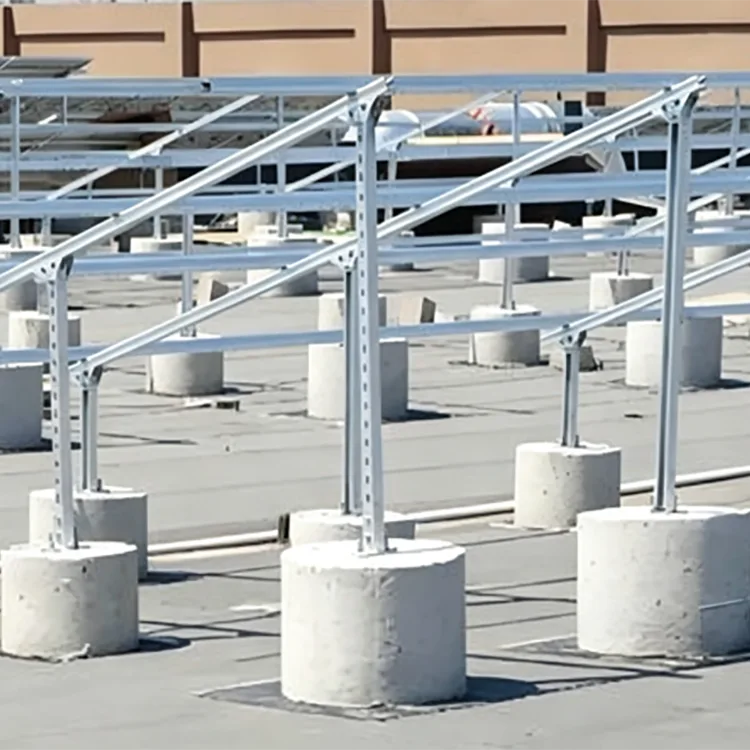
Ang seksyong hugis-U ay lumilikha ng tuluy-tuloy na base at mga flanges sa gilid para sa bolting, clamping at koneksyon. Ito ay karaniwang ginagamit para sa mga base ng kagamitan, mga suporta sa tubo, mga istrukturang photovoltaic, mga panlabas na frame, mga naka-embed na suporta at mga pag-install ng munisipyo.
Ang pagkakasunud-sunod ng pagmamanupaktura ay mahalaga. Ang steel strip ay unang nabuo sa kinakailangang U profile, na sinusundan ng pagputol at pagsuntok. Ang natapos na seksyon ay pagkatapos ay chemically pretreated at hot-dip galvanized. Iniiwasan ng diskarteng ito ang pagbaluktot ng galvanized strip sa huling hugis at nagbibigay ng proteksyon ng zinc sa nabuong seksyon, kabilang ang loob ng U channel.
Para sa mga panlabas na proyekto, ang tamang kumbinasyon ay hindi lamang "mas makapal na zinc = mas mahusay." Ang laki ng seksyon, grado ng bakal, kapal ng pader, karga ng istruktura, kapaligiran sa pagkakalantad at inaasahang panahon ng serbisyo ay dapat isaalang-alang nang magkasama.


Ang pangunahing bentahe ng isang U channel ay ang bukas na geometry nito.
Ang ilalim na seksyon ay nagbibigay ng tuluy-tuloy na ibabaw ng tindig, habang ang dalawang gilid na flanges ay maaaring gamitin para sa mga bolted na koneksyon, clamp, bracket at mga bahagi ng pagpoposisyon. Ginagawa nitong kapaki-pakinabang kung saan kailangan ng mga installer ng access sa koneksyon mula sa bukas na bahagi.
Kung ikukumpara sa isang seksyon ng C o seksyon ng Z, ang isang channel ng U ay karaniwang mas maginhawa para sa mga base ng kagamitan, mga suporta sa tubo at mga istruktura ng pagpoposisyon. Ang mga seksyon ng C at Z ay mas karaniwang pinipili ayon sa kanilang istrukturang pag-uugali bilang mga purlin o mga miyembro ng framing.
Para sa isang proyektong kinasasangkutan ng photovoltaic na kagamitan, mga panlabas na pipeline o mga suporta sa makinarya, maaaring bawasan ng seksyong U ang pangangailangan para sa mga karagdagang gawa-gawang bracket.
|
item |
Pagtutukoy |
|
produkto |
Galvanized U-Channel |
|
Batayang Materyal |
Q235B, Q355B malamig na nabuong bakal |
|
Paggawa |
Roll forming + hot-dip galvanizing |
|
Seksyon |
U80–U300 |
|
Kapal ng pader |
0.8–3.0 mm |
|
Karaniwang Zinc Coating |
85 μm+ |
|
Medium-Corrosion na Opsyon |
120–180 μm |
|
Pagpipilian sa Heavy-Corrosion |
200–275 μm |
|
Ibabaw |
Uniform silver-gray galvanized finish |
|
Pamantayan |
GB/T 6728-2025; EN ISO 1461 |
|
Pinoproseso |
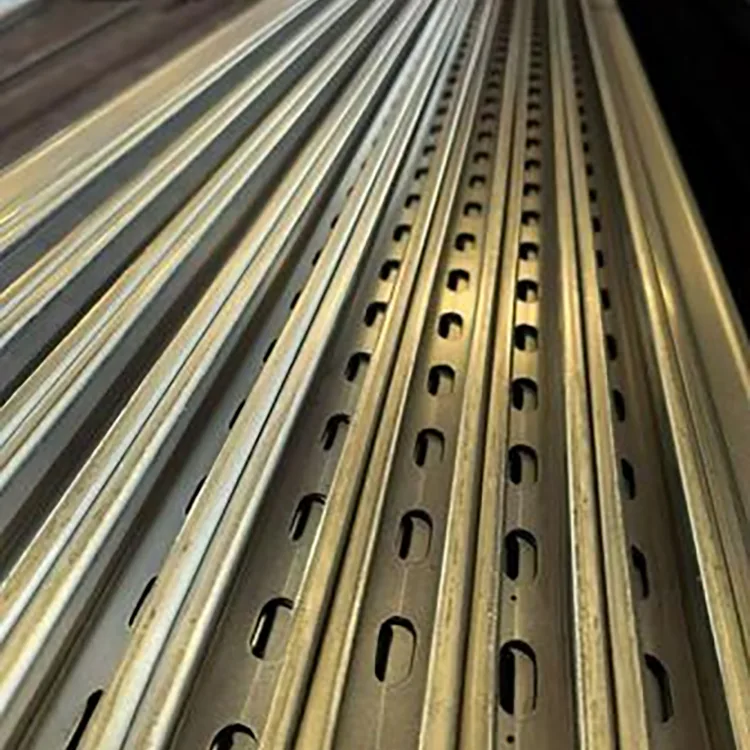
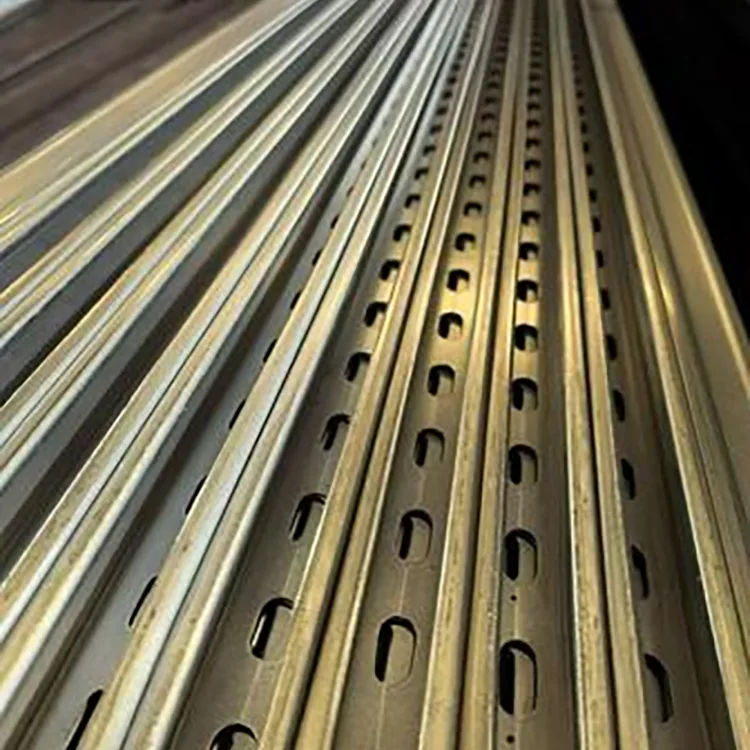
Pagputol, pagsuntok, pagputol ng sulok, produksyon ng fixed-length at iba pang customized na operasyon |
|
Pagpapasadya |
Hindi karaniwang seksyon, kapal ng pader, haba at pagkakaayos ng butas |
Para sa ganitong uri ng produkto, ang pagbuo at karamihan sa paggawa ay dapat makumpleto bago ang hot-dip galvanizing.
Ang ruta ng produksyon ay:
Steel strip inspection → Leveling → U-profile roll forming → CNC cutting → Punching at corner processing → Straightening → Degreasing → Pickling → Fluxing → Drying → Hot-dip galvanizing → Cooling/passivation → Zinc inspection → Final inspection → Packing
Binibigyang-daan ng sequence na ito ang manufacturer na kontrolin ang panghuling mga sukat ng U-section bago mag-galvanize.
Nangangahulugan din ito na ang mga butas, sulok at loob ng nabuong profile ay itinuturing bilang bahagi ng natapos na seksyon sa halip na umasa sa isang patong na dapat makaligtas sa mga susunod na operasyon ng pagbuo.
Pagkatapos ng galvanizing, hindi kinakailangang baluktot o mabigat na pagbubuo ay dapat na iwasan. Kung ang materyal ay dapat na hinangin o gupitin sa lugar ng trabaho, ang nasirang lugar ng zinc ay dapat linisin at ayusin gamit ang naaangkop na zinc-rich coating.
Ang zinc coating ay dapat na tumugma sa aktwal na kapaligiran ng kaagnasan.
Ang 85 μm+ ay angkop bilang panimulang detalye para sa mga ordinaryong panlabas na aplikasyon sa mga panloob na lugar kung saan medyo katamtaman ang pagkakalantad.
Para sa 120–180 μm, ang coating ay maaaring isaalang-alang para sa mahalumigmig na mga pabrika, mga pasilidad ng agrikultura at mga hayop, mga instalasyon sa tabing-ilog at iba pang mga lokasyon na may mas patuloy na kahalumigmigan.
Para sa 200–275 μm, ang mas mabigat na coating ay inilaan para sa mga proyektong may mas malakas na pagkakalantad sa kaagnasan, tulad ng mga lugar sa baybayin, daungan, pasilidad ng kemikal at kapaligiran ng wastewater. Ang eksaktong kinakailangan sa patong ay dapat pa ring kumpirmahin laban sa kategorya ng kaagnasan ng proyekto at naaangkop na detalye.
Ang isang mas makapal na layer ng zinc ay hindi nagbabayad para sa isang undersized na seksyon ng bakal. Ang proteksyon sa kaagnasan at disenyo ng istruktura ay dapat na suriin nang hiwalay.
Ang grado ng bakal ay dapat sumunod sa structural load kaysa sa zinc requirement.
Ang Q235B ay isang praktikal na pagpipilian para sa mga karaniwang suporta sa kagamitan, panlabas na bracket, pipe support, photovoltaic auxiliary structure at pangkalahatang mga aplikasyon sa munisipyo.
Ang Q355B ay mas angkop sa mga application na mas mataas ang karga gaya ng malalaking base ng kagamitan, mas mabibigat na istruktura ng suporta, mataas na hangin o kondisyon ng snow at mga proyekto kung saan ang disenyo ng istruktura ay nangangailangan ng mas mataas na lakas na bakal.
Para sa ibinigay na hanay ng produkto, ang Q355B ay inilalarawan bilang nagbibigay ng humigit-kumulang 30% na mas mataas na kapasidad ng pagkarga sa parehong laki ng seksyon sa naaangkop na mga kondisyon ng disenyo. Dapat itong ituring bilang isang paghahambing ng proyekto/disenyo sa halip na isang pangkalahatang tuntunin sa pagpapalit; ang huling seksyon ay dapat suriin laban sa pagkarga ng engineering.
Ang hanay ng U80–U300 ay nagbibigay-daan sa seksyon na maitugma sa iba't ibang mga load ng suporta.
Maaaring gamitin ang U80–U120 para sa mga suporta sa light pipe, maliliit na bracket ng kagamitan, mga bahagi sa pagpoposisyon at pangalawang istruktura ng greenhouse.
Sinasaklaw ng U140–U200 ang maraming pangunahing panlabas na aplikasyon ng suporta, kabilang ang mga photovoltaic auxiliary na istruktura, mga base ng kagamitan at mga instalasyong munisipyo.
Ang U220–U300 ay mas angkop para sa mas mabibigat na base ng kagamitan, mas malalaking istruktura ng suporta at mga proyektong nangangailangan ng mas malaking kapasidad ng seksyon.
1.2–1.4 mm: mga light-duty na bracket, pagpoposisyon ng mga miyembro at hindi pangunahing mga application ng suporta
1.5–2.0 mm: karaniwang saklaw para sa mga panlabas na istruktura ng suporta at mga base ng kagamitan
2.2–3.0 mm: mas mabibigat na load, malalaking suporta, malakas na hangin/snow area at mga application na nangangailangan ng higit na pagtutol sa deformation
Ang panghuling kapal ay dapat kalkulahin mula sa aktwal na span, paraan ng koneksyon at inilapat na pagkarga.
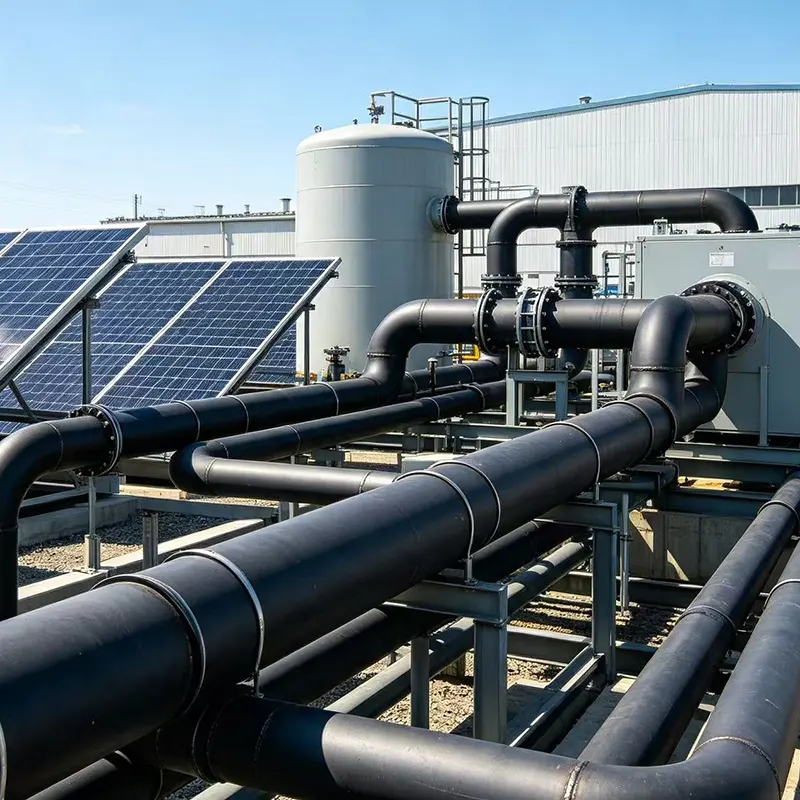
Ang mga galvanized na U-section ay maaaring gamitin para sa mga base ng kagamitan, pag-aayos ng mga miyembro, mga istruktura ng pagpoposisyon at mga pantulong na suporta sa panlabas na renewable-energy installation. Kung ang isang proyekto ay may 25-taong kinakailangan sa disenyo, ang zinc coating ay dapat piliin ayon sa aktwal na pagkakalantad sa kapaligiran sa halip na tukuyin ang parehong coating para sa bawat lokasyon.
Ang spray ng asin at patuloy na kahalumigmigan ay nagpapabilis ng kaagnasan sa nakalantad na bakal. Ang mga hugis-U na galvanized na profile na may mas mabigat na patong ay maaaring gamitin para sa mga panlabas na suporta ng kagamitan, naka-embed na mga base at pag-aayos ng mga istraktura kung saan angkop ang geometry ng seksyon.
Ang mga sistema ng bentilasyon, mga pipeline, mga suporta sa kagamitan at mga istruktura ng greenhouse ay maaaring malantad sa mataas na kahalumigmigan at mga kapaligiran na naglalaman ng ammonia. Ang galvanized na bakal ay nagbibigay ng mas mahusay na proteksyon sa kaagnasan kaysa sa hindi protektadong itim na bakal sa mga kondisyong ito.
Ang mga suporta sa kagamitan, mga istruktura ng pag-aayos ng tubo at mga panlabas na frame ay maaaring makinabang mula sa hot-dip galvanizing kung saan ang kapaligiran ay tugma sa zinc-coated na bakal. Para sa lubos na agresibong pagkakalantad sa kemikal, ang kumpletong sistema ng proteksyon ng kaagnasan ay dapat na tukuyin ayon sa medium ng kemikal.
Kasama sa mga aplikasyon ang mga base ng guardrail, mga suportang nauugnay sa pag-iilaw, mga istruktura sa pag-aayos ng kagamitan sa trapiko, mga landscape frame at iba pang mga panlabas na bahagi ng bakal.
Maaari itong magamit para sa mga nakalantad na pipeline, mga suporta sa kagamitan, mga panlabas na istruktura ng pag-aayos at mga suporta sa utility sa paligid ng mga pang-industriyang halaman.
Para sa isang proyektong suporta sa kagamitan sa labas na humigit-kumulang 2 km mula sa baybayin, napili ang Q355B zinc-coated na U profile na may 220 μm zinc coating para sa mga suporta sa kagamitan at mga naka-embed na base. Ang mas mabigat na patong ay tinukoy dahil sa pagkakalantad ng salt-spray, habang ang mas mataas na lakas na bakal ay ginamit para sa kinakailangan sa structural load. Pinasimple din ng profile ng U ang pagpoposisyon ng kagamitan at mga bolted na koneksyon.
Ang isang malakihang pasilidad ng baboy at manok ay nangangailangan ng mga miyembro ng suportang lumalaban sa kaagnasan para sa mga kagamitan at pipeline sa isang kapaligirang may mataas na kahalumigmigan na may pagkakalantad sa ammonia. Q235B galvanized U-sections ay ginamit para sa mga sumusuportang istruktura at pag-aayos ng mga miyembro. Ang bukas na profile ay nagpapahintulot sa maginhawang pag-install at pagsasaayos habang ang galvanized na ibabaw ay nabawasan ang pangangailangan para sa paulit-ulit na paggamot sa kaagnasan.
Hindi dapat awtomatikong palitan ng U channel ang bawat iba pang seksyon ng bakal.
Para sa mga purlin sa bubong, ang mga seksyon ng C o Z ay maaaring magbigay ng mas angkop na pagsasaayos ng istruktura.
Para sa mga saradong istrukturang miyembro kung saan ang torsional resistance, nakapaloob na geometry o hitsura ay mahalaga, parisukat o parihabang guwang na mga seksyon ay maaaring mas gusto.
Para sa mga dry indoor application, ang uncoated cold-formed U channel ay maaaring maging mas matipid kung hindi kinakailangan ang corrosion protection.
Para sa lubos na agresibong kemikal na kapaligiran, ang hot-dip galvanizing lamang ay maaaring hindi magbigay ng kinakailangang proteksyon. Ang kemikal na daluyan, konsentrasyon, temperatura at oras ng pagkakalantad ay dapat suriin bago ang pagpili ng materyal.
Ang pangunahing U-section geometry ay maaaring manatiling pareho, ngunit ang mga kondisyon ng aplikasyon ay iba.
|
Salik |
Itim na U Channel |
Galvanized U-Channel |
|
Ibabaw |
Hindi pinahiran na bakal |
Hot-dip zinc coating |
|
Panloob na tuyo na paggamit |
Angkop |
Karaniwang hindi kailangan |
|
Pagkalantad sa labas |
Nangangailangan ng karagdagang patong/pagpapanatili |
Mas angkop |
|
Maalinsangang kapaligiran |
Mas mataas na panganib sa kaagnasan |
Pinahusay na proteksyon ng kaagnasan |
|
Paggamit sa baybayin |
Nangangailangan ng angkop na sistema ng kaagnasan |
Maaaring tukuyin ang mabigat na zinc coating |
|
Paunang gastos |
Ibaba |
Mas mataas |
|
Pagpapanatili |
Maaaring mangailangan ng muling pagpipinta |
Mas mababang regular na pagpapanatili ng coating |
Dapat saklawin ng inspeksyon ang parehong seksyon ng bakal at ang kalidad ng galvanizing.
Bago mag-galvanize, ang profile ng U ay sinusuri para sa mga sukat ng seksyon, straightness, twist, posisyon ng butas at katumpakan ng pagputol. Ito ay mahalaga dahil ang zinc coating ay hindi nagwawasto sa mga dimensional na problema na nilikha sa panahon ng roll forming.
Pagkatapos ng galvanizing, sinusuri ng mga inspektor ang ibabaw para sa mga hubad na lugar, sobrang zinc buildup, pagbabalat, crack at iba pang nakikitang mga depekto. Maaaring masukat ang kapal ng zinc coating ayon sa napagkasunduang paraan ng inspeksyon.
Para sa mga order ng proyekto, mga sertipiko ng materyal, mga rekord ng dimensional na inspeksyon, mga resulta ng inspeksyon ng zinc-coating at iba pang dokumentasyon ng kalidad ay maaaring ibigay ayon sa mga kinakailangan ng mamimili.
Ang channel ng U ay maaaring ibigay bilang isang karaniwang tuwid na seksyon o iproseso bago galvanizing.
Kasama sa mga karaniwang customized na operasyon ang fixed-length na pagputol, pagsuntok, pagputol ng sulok, pagpoposisyon ng butas at hindi karaniwang produksyon ng seksyon. Ang pagkumpleto ng mga operasyong ito bago ang pag-galvanize ay nakakatulong na panatilihing protektado ng panghuling zinc coating ang mga naprosesong lugar.
Para sa mas malalaking proyekto, dapat ibigay ng mga mamimili ang pagguhit ng seksyon kasama ang pattern ng butas, kinakailangang haba, grado ng bakal, kapal ng pader at kapaligiran ng kaagnasan. Nagbibigay-daan ito sa tagagawa na banggitin ang natapos na detalye sa halip na ang raw U-section lamang.
Bago mag-order, kumpirmahin ang mga puntong ito:
1.U na laki ng seksyon: U80–U300 o isang dimensyon na partikular sa proyekto.
2.Bakal na grado: Q235B o Q355B.
3.Kapal ng pader: batay sa structural load at span.
4. Zinc coating: 85 μm+, 120–180 μm o 200–275 μm ayon sa exposure.
5.Hole pattern: diameter, spacing at posisyon kung kinakailangan ang pre-punching.
6. Haba: nakapirming haba na karaniwan o partikular sa proyekto.
7. Naaangkop na pamantayan: kasalukuyang detalye ng proyekto at kinakailangang pamantayan ng galvanizing.
8. Mga dokumento ng inspeksyon: sertipiko ng materyal, dimensional na inspeksyon at ulat ng zinc coating kung kinakailangan.
Ang impormasyong ito ay sapat na upang maiwasan ang pinakakaraniwang pagkakamali sa pagbili: paghahambing ng galvanized U-section lamang sa pamamagitan ng presyo bawat tonelada habang binabalewala ang grado ng bakal, kapal ng pader at zinc coating.
Oo. Ang produkto ay unang nabuo at pagkatapos ay hot-dip galvanized, kaya ang U-shaped na seksyon ay galvanized bilang isang tapos na profile. Ang aktwal na saklaw ng patong ay dapat ma-verify ayon sa napagkasunduang mga kinakailangan sa inspeksyon.
Iniiwasan nito ang mekanikal na pagbuo ng tapos na zinc coating sa panghuling hugis U. Maaaring kumpletuhin ang pagputol, pagsuntok at mga pangunahing pagpapatakbo ng pagbuo bago maggalvanize, na sinusundan ng panghuling paggamot sa proteksyon ng kaagnasan.
Ang zinc coating sa paligid ng isang weld ay apektado ng welding heat. Pagkatapos ng hinang, ang lugar ay dapat na linisin at ayusin gamit ang naaangkop na zinc-rich coating.
Maaari itong magamit kung saan ang seksyon at sistema ng kaagnasan ay nakakatugon sa mga kinakailangan ng proyekto. Para sa mga lugar sa baybayin o lubhang kinakaing unti-unti, dapat isaalang-alang ang mas mabibigat na zinc coating at posibleng karagdagang protective system.
Wala sa alinmang grado ang mas mahusay sa pangkalahatan. Ang Q235B ay angkop para sa maraming istrukturang normal-load, habang ang Q355B ay pipiliin kapag kinakailangan ang mas mataas na lakas ng istruktura. Dapat sundin ng grado ang pagkalkula ng engineering.
Ang U channel ay karaniwang ginagamit para sa mga base, pag-aayos, pagpoposisyon at mga istruktura ng suporta kung saan ang bukas na profile nito ay maginhawa para sa mga koneksyon. Ang C channel ay mas karaniwang ginagamit bilang structural framing o purlin section. Ang tamang pagpipilian ay depende sa landas ng pagkarga at disenyo ng koneksyon.
Oo. Ang mga di-karaniwang sukat ng seksyon, kapal ng pader, haba at pattern ng butas ay maaaring talakayin batay sa mga guhit at kinakailangan ng proyekto.
Oo, kung ang zinc coating at structural specification ay pinili para sa aktwal na corrosion environment. Para sa malakas na pagkakalantad ng salt-spray, ang isang mas mabigat na coating tulad ng 200–275 μm ay maaaring isaalang-alang kasama ng mga kinakailangan sa corrosion-protection ng proyekto.
Address
Secondary Arterial Road No. 2-1, Expansion Area ng Daqiuzhuang Industrial Zone, Jinghai District, Tianjin, China
Tel