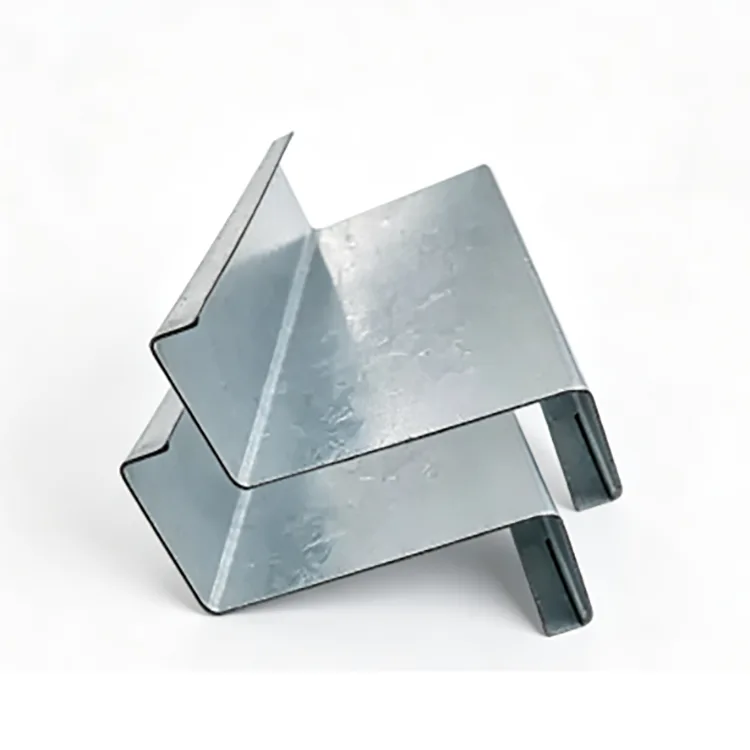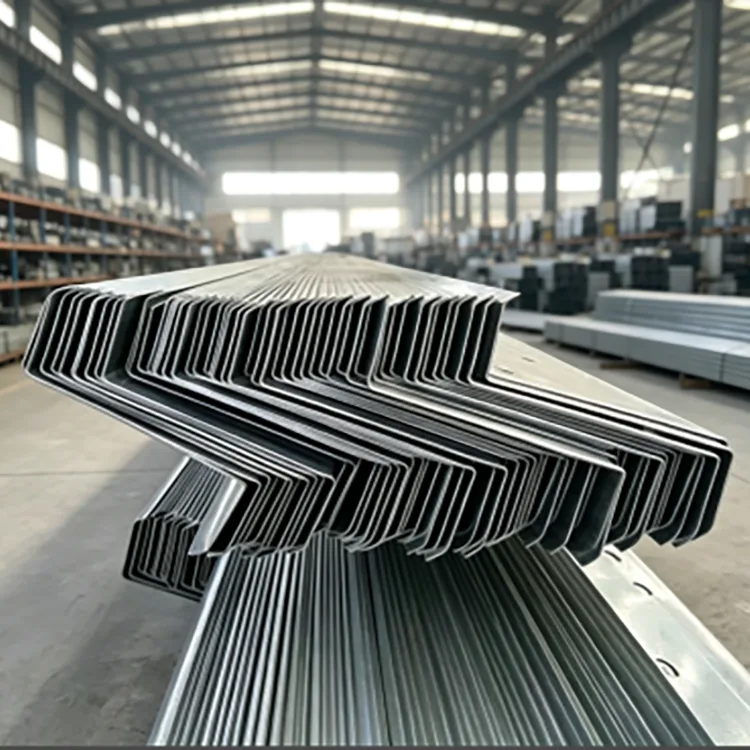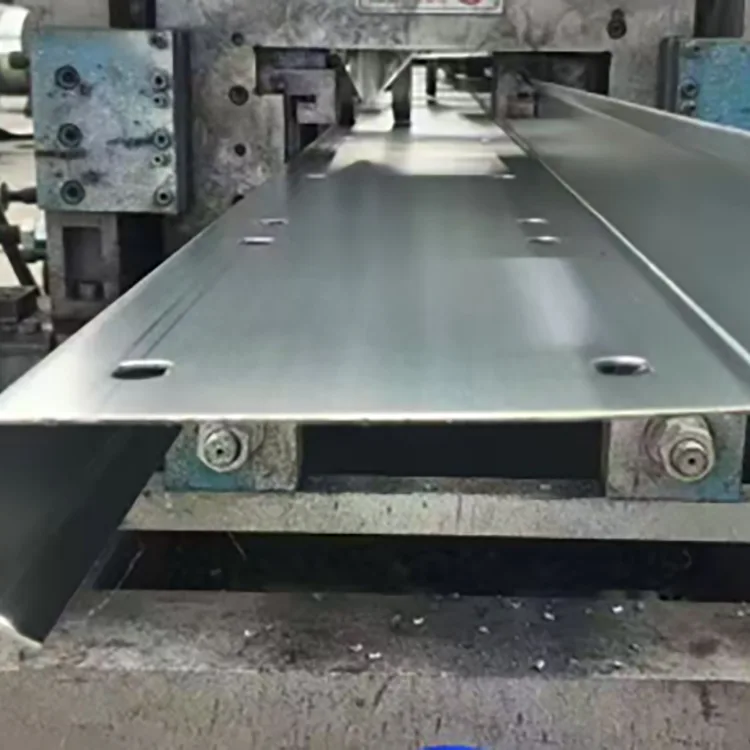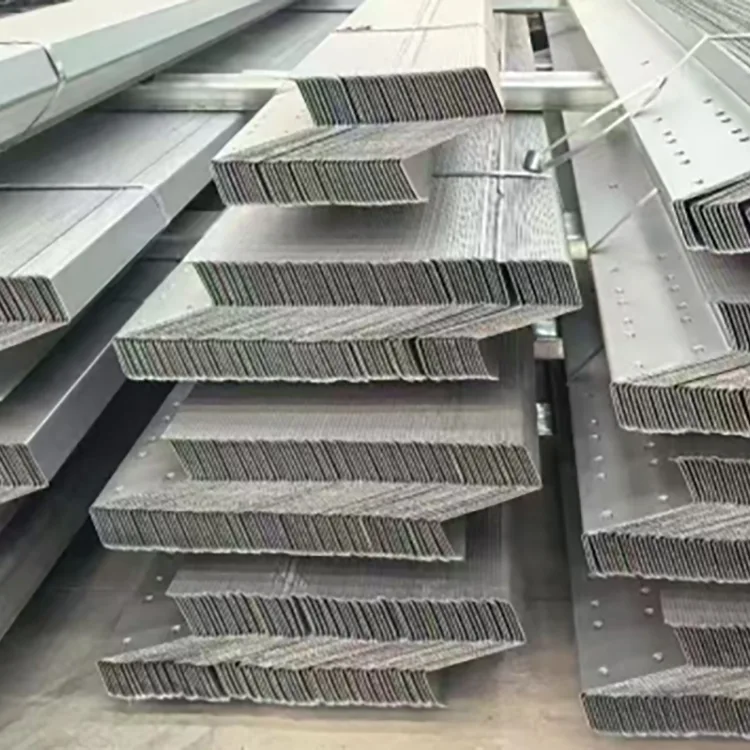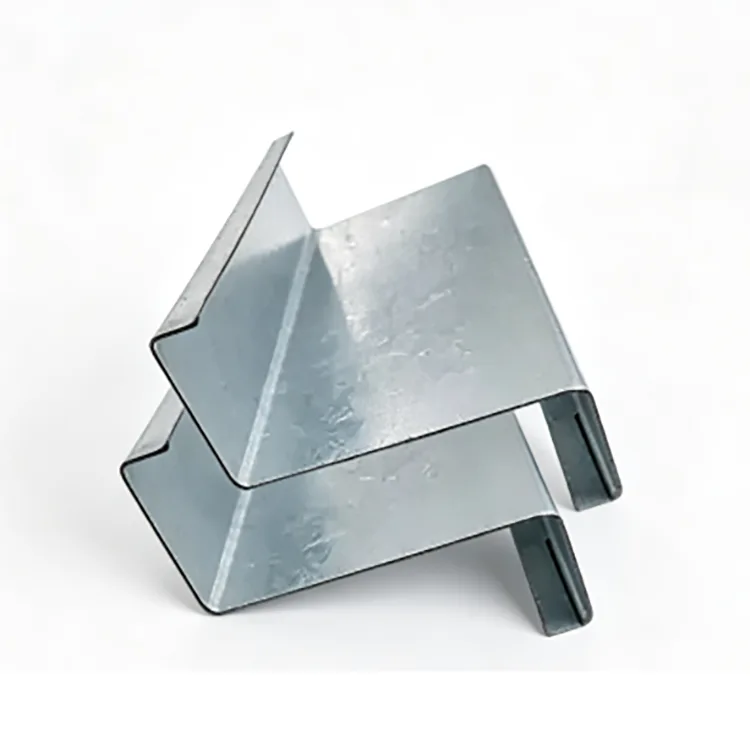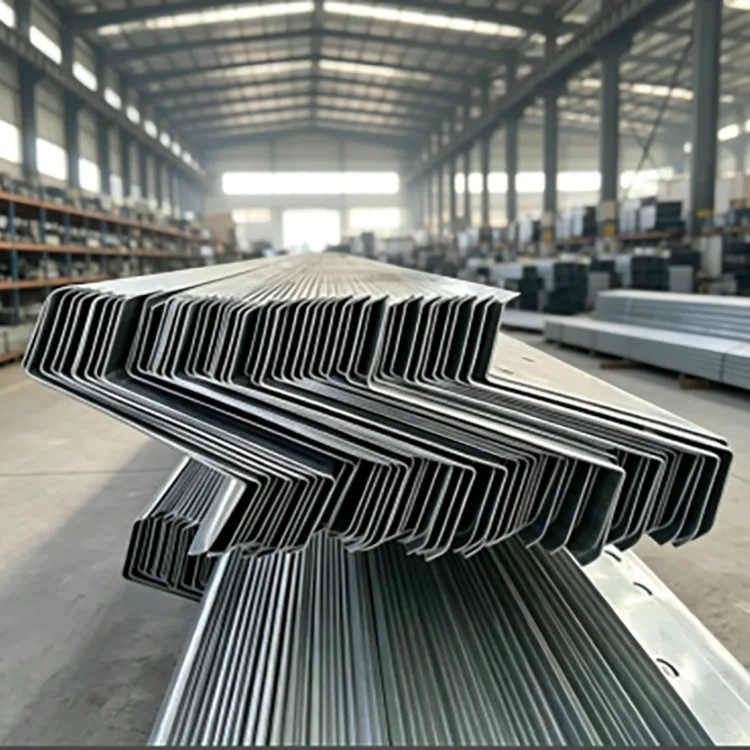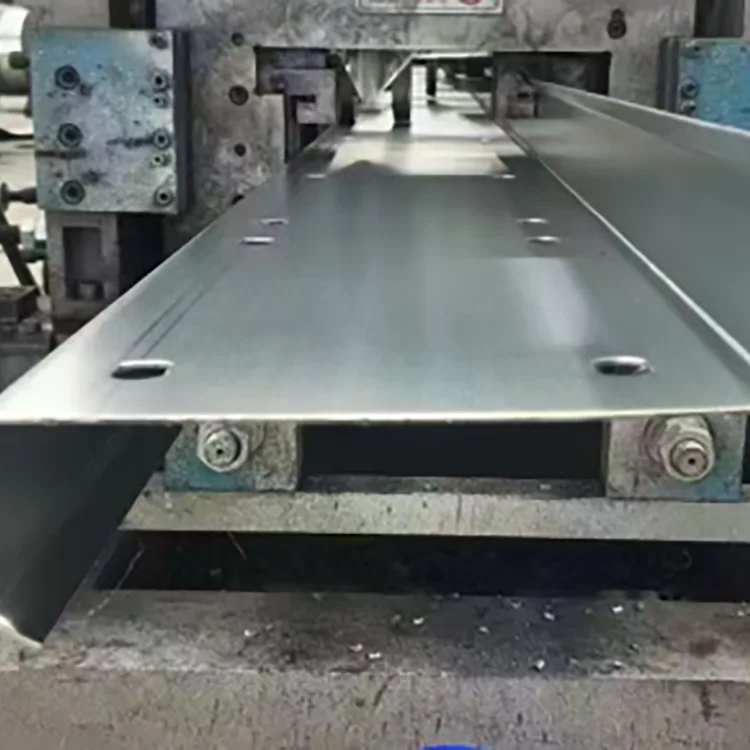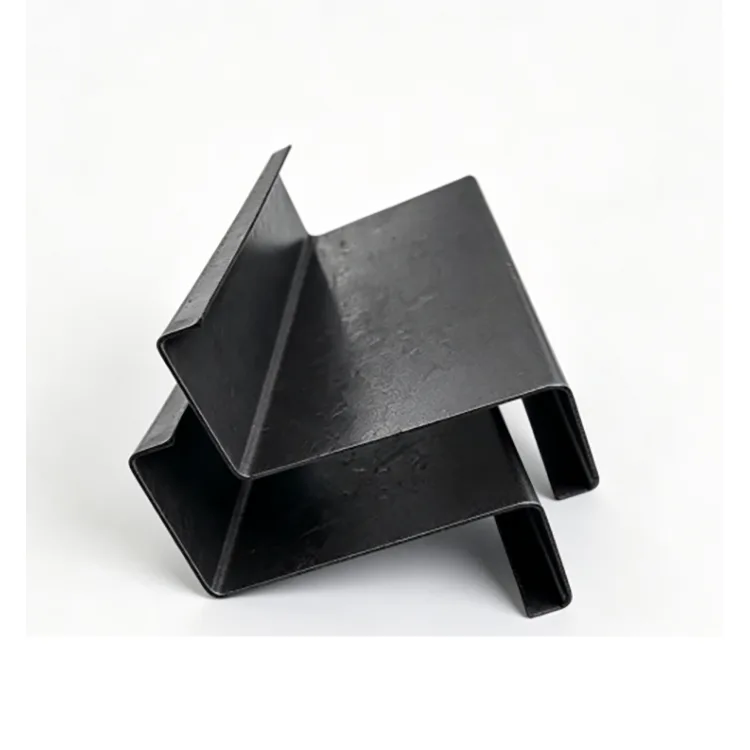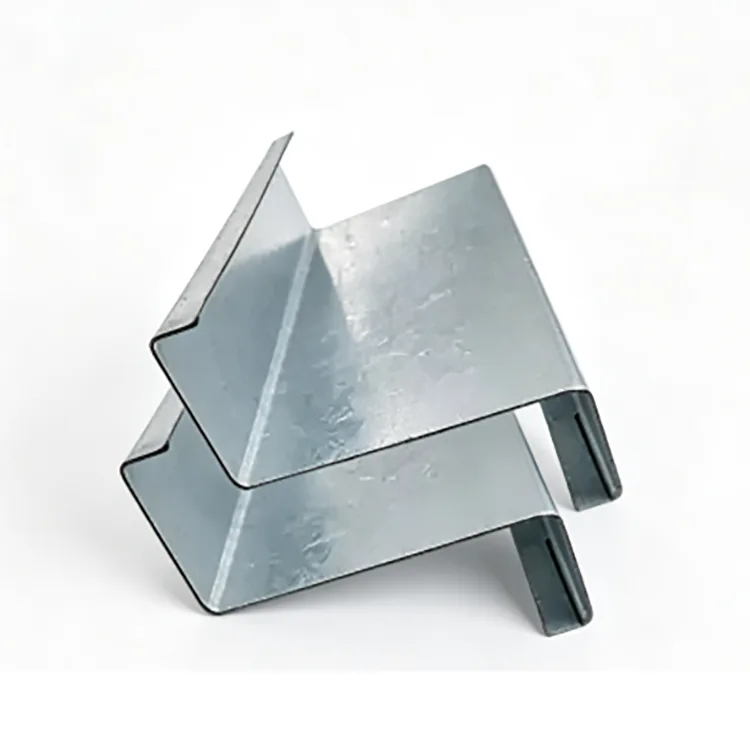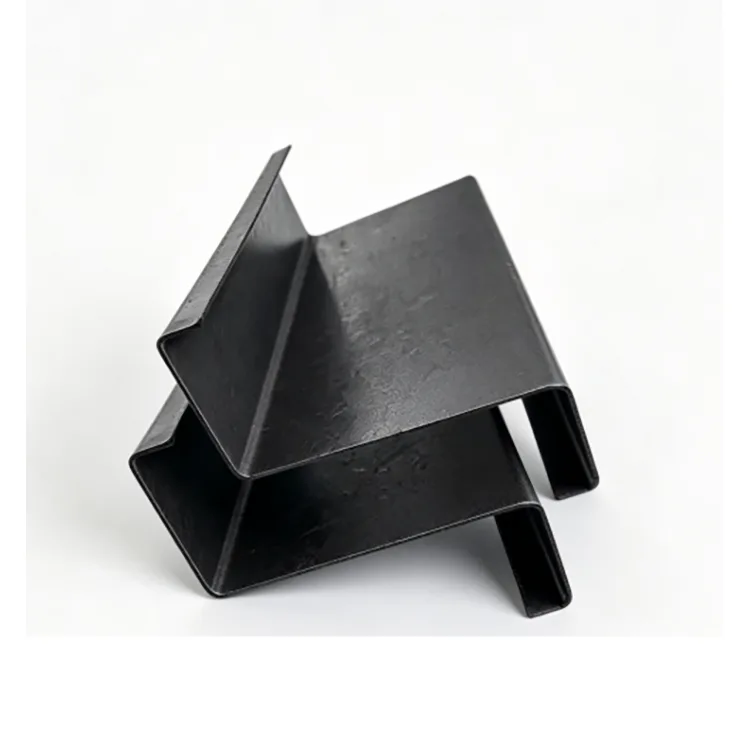
Ang Galvanized Z purlin ay isang cold-formed structural section na ginawa mula sa Q235B o Q355B steel strip. Ang strip ay dumadaan sa maraming bumubuo ng mga roll upang lumikha ng Z profile, na sinusundan ng pagputol, pagsuntok at pagpoproseso ng sulok. Ang natapos na miyembro ay pagkatapos ay adobo, fluxed at hot-dip galvanized bilang isang kumpletong seksyon.
Ang Z profile ay pangunahing ginagamit sa mga sloped roof dahil ang mga katabing miyembro ay maaaring mag-overlap sa kanilang mga dulo. Sinusuportahan nito ang tuluy-tuloy na mga linya ng purlin at maaaring mabawasan ang magkahiwalay na mga joints kumpara sa mga conventional C section. Maaari rin itong gamitin para sa wall framing at iba pang magaan na istrukturang bakal kapag ang geometry at kapasidad ng pagkarga nito ay angkop sa disenyo.
Ang pagkakasunud-sunod ng pagmamanupaktura ay mahalaga: ang pagbubuo, pagputol at pagsuntok ay nakumpleto bago ang galvanizing, na nagpapahintulot sa nakumpletong seksyon ng Z at ang mga naprosesong lugar nito na makatanggap ng zinc coating sa panahon ng galvanizing stage.


Ang pagtukoy sa tampok ng isang Z purlin ay ang overlap sa pagitan ng mga katabing miyembro.
Sa isang sloped roof, ang upper at lower flanges ng mga katabing Z section ay maaaring mag-overlap, na nagpapahintulot sa purlin line na magpatuloy sa istraktura ng bubong. Maaari nitong bawasan ang pagputol at pagkonekta ng trabaho kumpara sa magkakahiwalay na miyembro sa bawat span.
Ang mga bubong na may slope na higit sa 10° ay karaniwang mas angkop para sa pagsasamantala sa Z-section overlap. Sa ibaba ng humigit-kumulang 8°, ang isang C purlin ay maaaring mag-alok ng mas simpleng pagsasaayos.
Ang Z purlins ay maaari ding gamitin bilang wall purlins. Ang huling seksyon ay dapat sundin ang mga guhit sa istruktura at pagkalkula ng pagkarga.
Ang steel strip ay unang pinoproseso sa natapos na seksyon ng Z. Ang pagputol, pagsuntok at pagtatrabaho sa kanto ay natapos bago pumasok ang miyembro sa galvanizing bath. Ang kumpletong profile ay nililinis, pinapalitan at nilulubog sa tinunaw na zinc sa humigit-kumulang 450°C.
Steel coil → leveling → cold roll forming → fixed-length cutting → punching at corner cutting → straightening at stress relief → degreasing at pickling → fluxing → drying → hot-dip galvanizing → cooling at passivation → zinc coating inspection → inspeksyon sa hitsura → packing.
Ang pagkakasunud-sunod na ito ay nagpapahintulot sa mga nabuong sulok at mga butas ng koneksyon na maging galvanized kasama ang nakumpletong profile.
|
item |
Pagtutukoy |
|
Grado ng bakal |
Q235B, Q355B |
|
Saklaw ng seksyon |
Z100–Z300 |
|
Kapal ng pader |
1.2–3.0 mm |
|
Paraan ng pagbuo |
Nabubuo ang malamig na roll |
|
Paraan ng galvanizing |
Pangkalahatang hot-dip galvanizing pagkatapos mabuo |
|
Karaniwang zinc coating |
≥85 μm |
|
Nadagdagang patong |
120–180 μm |
|
High-corrosion coating |
200–275 μm |
|
Ibabaw |
Silver-gray na hot-dip galvanized finish |
|
Kinakailangan sa ibabaw |
Walang nakalantad na bakal, labis na zinc buildup o pagbabalat |
|
Pinoproseso |
Pagputol, pagsuntok, paggupit sa sulok, produksyon ng fixed-length |
|
Structural steel standard |
GB/T 6728-2025 |
|
Pamantayan ng galvanizing |
EN ISO 1461 |
Para sa normal na pagkakalantad sa labas ng lupain, tulad ng mga ordinaryong bubong ng pabrika at mga istrukturang PV sa rooftop na walang salt spray o mga kemikal na gas, ang ≥85 μm ay isang karaniwang panimulang detalye.
Para sa mga gusali ng mga hayop, mahalumigmig na mga pagawaan at istruktura sa tabing-ilog, ang 120–180 μm ay nagbibigay ng mas mataas na antas ng patong.
Para sa mga lugar sa baybayin, daungan, kemikal na halaman at wastewater na kapaligiran, ang inirerekomendang hanay ay maaaring tumaas sa 200–275 μm.
|
Kapaligiran |
Iminungkahing Zinc Coating |
|
Tuyo sa loob |
Maaaring sapat na ang uncoated Z purlin |
|
Normal sa labas ng bansa |
≥85 μm |
|
Mahalumigmig / katamtamang kaagnasan |
120–180 μm |
|
Coastal / malakas na kaagnasan |
200–275 μm |
Ang huling patong ay dapat kumpirmahin ayon sa kapaligiran ng kaagnasan ng proyekto at mga kinakailangan sa disenyo.
Para sa mga ordinaryong bubong ng pabrika, mga istrukturang photovoltaic sa rooftop, at mga gusaling pang-agrikultura, ang Q235B ay karaniwang sapat kapag ang kinakailangang seksyon at kapal ay nakakatugon sa mga kalkuladong karga.
Ang Q355B ay angkop sa malalaking span purlin, heavy snow area, malakas na hangin na rehiyon at hinihingi ang mga proyekto sa baybayin. Batay sa ibinigay na data ng proyekto, ang Q355B ay maaaring magbigay ng humigit-kumulang 30% na mas mataas na kapasidad na nagdadala ng pagkarga sa parehong seksyon sa ilalim ng maihahambing na mga kondisyon. Kung pinapayagan nito ang isang mas maliit na seksyon o mas mababang pagkonsumo ng bakal ay dapat matukoy sa pamamagitan ng pagkalkula ng istruktura.
Samakatuwid, ang materyal na grado ay dapat piliin ayon sa kinakailangan sa istruktura.
Tinutukoy ng taas ng seksyon ang pangkalahatang geometry ng purlin, habang ang kapal ng pader ay nakakaapekto sa paglaban sa pagkarga at pagpapapangit.
|
Z Taas |
Karaniwang Aplikasyon |
|
Z100–Z140 |
Maliit na span, magaan na karga, pangalawang purlin, mga istruktura ng greenhouse |
|
Z160–Z200 |
Factory roof purlins, rooftop PV, karaniwang mga gusaling bakal |
|
Z220–Z300 |
Malaki ang haba ng mga bubong, mabigat na snow load, malalaking gusaling pang-industriya |
Ang 1.2–1.4 mm ay karaniwang ginagamit para sa maliit na span at light-load na mga aplikasyon ng enclosure.
1.5–2.0 mm ang karaniwang hanay para sa factory roof purlins at rooftop photovoltaic structures.
Ang 2.2–3.0 mm ay mas angkop kapag ang bubong ay may mas malalaking span o mas mataas na snow, hangin o structural load.
Ang taas at kapal ng seksyon ay dapat piliin kasama ng span, puwang ng purlin, load sa bubong at pinapayagang pagpapalihis.
Mga bubong ng pabrika ng bakal: mga purlin sa bubong at mga purlin sa dingding para sa mga nakalantad na gusaling pang-industriya.
Rooftop photovoltaic system: partikular na mga sloped roof kung saan ang Z-section overlap ay maaaring gawing simple ang purlin arrangement.
Mga gusali sa baybayin: nakalantad na mga sistema ng bubong at enclosure malapit sa mga baybayin at daungan, gamit ang pinataas na zinc coating kung kinakailangan.
Mga istrukturang panghayupan at pang-agrikultura: mga kulungan na may mataas na kahalumigmigan, mga greenhouse at iba pang mga gusali kung saan maaaring mapabilis ng condensation ang steel corrosion.
Mga pasilidad na pang-industriya na mahalumigmig: pag-frame ng bubong at dingding sa paligid ng mga workshop kung saan ang ordinaryong itim na bakal ay mangangailangan ng karagdagang proteksyon sa kaagnasan.
Outdoor light-gauge steel structures: munisipal at iba pang nakalantad na sloped-roof structures.
Ang zinc coating ay nagbibigay ng barrier protection at sacrificial protection. Pinaghihiwalay nito ang bakal na substrate mula sa kahalumigmigan at oxygen, habang ang zinc ay maaari ding magbigay ng electrochemical na proteksyon sa paligid ng maliliit na lugar ng pinsala sa lokal na patong.
Ito ay kapaki-pakinabang para sa mga purlin sa bubong dahil ang muling pagpipinta ng isang naka-install na istraktura ng bubong ay mas mahirap kaysa sa pagpapagamot ng bakal sa antas ng lupa.
Ang hot-dip galvanizing ay nagbibigay ng proteksyon sa kaagnasan sa mga nabuong ibabaw. Hindi ito kapalit ng tamang drainage, disenyo ng koneksyon o pag-aayos ng site pagkatapos ng pagputol at pagwelding.
Ang Z purlin ay partikular na kapaki-pakinabang kapag ang mga katabing miyembro ay maaaring mag-overlap sa isang sloped na bubong. Ang C purlin ay kadalasang mas maginhawa para sa mga patag na bubong o mga layout kung saan ang overlap ay nag-aalok ng kaunting praktikal na benepisyo.
Ang pintura ay nagbibigay ng proteksyon sa ibabaw, ngunit ang pinsala sa paligid ng mga sulok, mga butas, mga hiwa at mga punto ng koneksyon ay kailangang isaalang-alang. Inilapat ang hot-dip galvanizing sa kumpletong profile at nagbibigay ng proteksyon sa kaagnasan para sa nakalantad na bakal. Ang madalas na binabanggit na "5–10 beses na mas mahaba" na buhay ay hindi dapat ituring bilang isang pangkalahatang tuntunin dahil ang pagganap ng pintura ay lubos na nakadepende sa sistema ng patong, paghahanda at pagkakalantad.
Ang mga electrogalvanized coatings ay karaniwang mas manipis kaysa sa hot-dip galvanized coatings. Para sa pangmatagalang pagkakalantad sa labas, ang hot-dip galvanizing ay karaniwang tinutukoy kapag kinakailangan ang malaking proteksyon ng zinc.
Para sa isang engineered na proyekto sa bubong, dapat na tukuyin ng order ang higit pa sa "Z purlin."
Seksyon: Z100–Z300 o isang profile na tukoy sa pagguhit.
Kapal ng pader: 1.2–3.0 mm.
Grado ng bakal: Q235B o Q355B.
Zinc coating: ≥85 μm, 120–180 μm o 200–275 μm ayon sa pagkakalantad.
Haba: standard o fixed non-standard na haba.
Pagsuntok: diameter ng butas, espasyo at lokasyon ayon sa mga guhit.
Ibabaw: hot-dip galvanized pagkatapos ng pagbuo at katha.
Ang isang malinaw na detalye gaya ng Q355B / Z200 / 2.0 mm / 200 μm zinc / fixed length / pre-punched ay mas madali para sa manufacturer na mag-quote at gumawa ng tuluy-tuloy kaysa sa pangkalahatang kahilingan para sa "galvanized Z steel."
Ang pangunahing pagputol at pagsuntok ay dapat na mas mainam na makumpleto bago ang galvanizing. Kung ang karagdagang pagbabarena o pagputol ay hindi maiiwasan sa site, ang nakalantad na bakal ay dapat linisin at tratuhin ng angkop na zinc-rich repair coating.
Inaalis ng welding ang zinc sa paligid ng weld. Pagkatapos ng hinang, ang lugar ay dapat na malinis at ayusin. Kung saan pinahihintulutan ng structural design, ang mga bolted na koneksyon ay mas madaling pamahalaan sa mga galvanized purlin.
Ang kontrol sa produksyon ay nagsisimula sa steel strip. Ang papasok na coil ay sinusuri para sa grado, kapal at kondisyon ng ibabaw bago mabuo ang roll.
Sa panahon ng pagbuo, ang mga dimensional na pagsusuri ay nakatuon sa taas ng seksyon, flange geometry, kapal ng pader, straightness at twisting. Sinusuri ang pagsuntok laban sa naaprubahang pagguhit.
Pagkatapos ng galvanizing, ang coating ay sinusuri para sa coverage, kapal, hitsura at mga depekto tulad ng mga hubad na lugar, pagbabalat o labis na zinc buildup. Sinusuri din ang katumpakan ng fixed-length at pangkalahatang straightness bago i-pack.
Inland matarik na bubong ng pabrika o rooftop PV: Q235B, Z160–Z200, 1.5–2.0 mm, ≥85 μm.
Livestock, humid workshop o riverside project: Q235B o Q355B, 120–180 μm.
Coastal o port project: Q355B, 200–275 μm, na may kapal ng pader na pinili para sa structural load.
Malaki ang haba ng bubong na may malakas na hangin o niyebe: Q355B, mas malaking Z section at 2.2–3.0 mm na kapal ng pader kung kinakailangan.
Dry indoor roof: ang uncoated cold-formed Z purlin ay maaaring isang mas matipid na pagpipilian.
Ang normal na bolted overlap ay hindi dapat maging sanhi ng malaking lugar na pagbabalat kapag ang galvanized coating ay may magandang adhesion. Ang maliit na pinsala sa makina ay maaaring kumpunihin gamit ang zinc-rich repair paint.
Oo, ngunit ang zinc coating sa paligid ng weld ay masisira ng init. Ang welded area ay dapat linisin at ayusin pagkatapos ng hinang. Ang mga naka-bold na koneksyon ay karaniwang ginustong kung saan praktikal.
Hindi. Maaari rin itong gamitin bilang wall purlin. Gayunpaman, ang mga C purlin ay kadalasang mas maginhawa para sa mga wall system dahil ang Z-section na overlap ay hindi gaanong kapaki-pakinabang sa vertical wall framing.
Maaari itong tukuyin para sa pangmatagalang istruktura ng PV, ngunit ang zinc coating ay dapat na tumugma sa aktwal na kapaligiran. Ang mga proyekto sa loob at baybayin ay hindi dapat awtomatikong gumamit ng parehong kapal ng patong.
Suriin ang nabuong mga sulok para sa patuloy na pag-crack o pagbabalat ng zinc coating. Para sa pagkuha, kumpirmahin ang proseso ng tagagawa at hilingin ang seksyong Z na mabuo at masuntok bago mag-hot-dip galvanizing.
Oo. Ang laki ng butas, puwang at posisyon ay maaaring gawin ayon sa mga guhit sa istruktura. Ang pagkumpleto ng pagsuntok bago ang galvanizing ay nagpapahintulot din sa mga naprosesong lugar na makatanggap ng zinc sa panahon ng galvanizing stage.
Para sa malakas na pagkakalantad sa baybayin, maaaring tukuyin ang isang 200–275 μm coating bilang panimulang kinakailangan. Ang pangwakas na patong ay dapat matukoy ayon sa mga kondisyon ng kaagnasan ng proyekto at naaangkop na mga pagtutukoy.
Hindi. Ang mas makapal na pader ay nagpapataas ng pagkonsumo at gastos ng bakal. Ang tamang kapal ay depende sa span, spacing, hangin at snow load, taas ng seksyon at pagkalkula ng istruktura.
Address
Secondary Arterial Road No. 2-1, Expansion Area ng Daqiuzhuang Industrial Zone, Jinghai District, Tianjin, China
Tel